
Линейная литьевая машина для серебряных анодов: инновации?
2026-03-21
содержание
Когда слышишь линейная литьевая машина для серебряных анодов, первое, что приходит в голову многим — это просто очередной станок, только подороже и посложнее. Но здесь кроется главный подвох: часто заказчики, особенно те, кто только переходит с ручной разливки или устаревших карусельных машин, ждут чуда, полной автономии. А на деле ключевой момент — это не сам агрегат, а то, как он встраивается в конкретную технологическую цепочку. Инновация ли это? Скорее, эволюционный шаг, где главное — стабильность геометрии отливки и воспроизводимость параметров от партии к партии. Именно на этом многие спотыкаются, покупая самое современное, а потом месяцами доводят его под свои шихты и требования к чистоте поверхности.
От идеи до первой плавки: где тонко
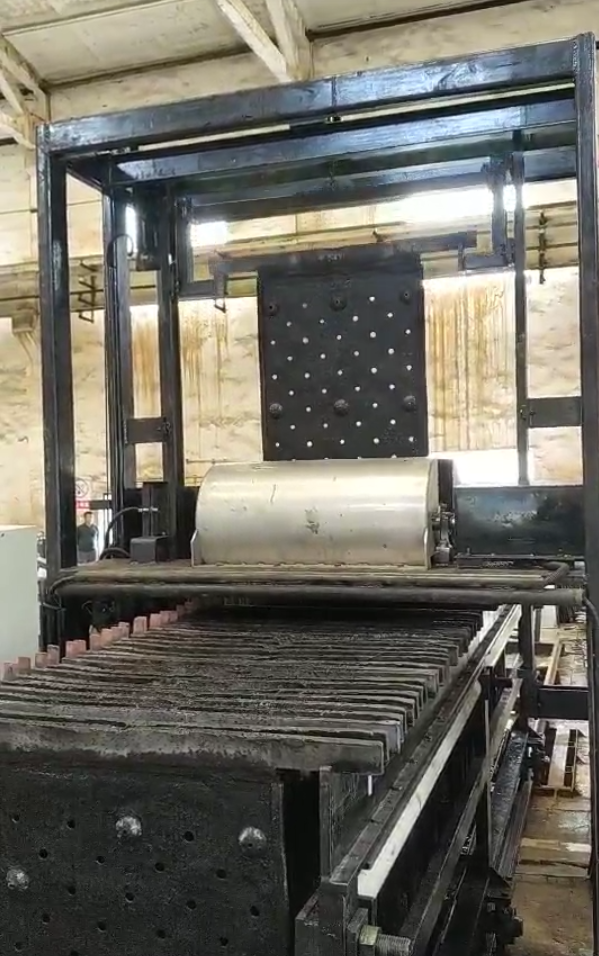
Взять, к примеру, наш опыт с внедрением машины от ООО Ганьчжоу Цзиньхуань Заливочное Оборудование. На их сайте jhcasts.com указано про ключевые технологии и интеллектуальное оборудование. Звучит солидно. Но когда машина приехала, сразу стало ясно: интеллект — это прежде всего точность термостатирования лотка и синхронизация движения тележки с моментом заливки. Не AI, а жесткая логика. Мы ставили задачу минимизировать облой на анодах для последующей электролитической очистки. Первые пробы показали, что даже при идеальной настройке скорости литья, если температура сплава в промежуточном ковше гуляет на 15-20°C, по кромке идет мелкая раковина. Это не брак, но для премиум-сегмента уже неприемлемо.
Пришлось дополнять штатную систему подогрева лотка своими доработками — поставили дополнительные термопары по длине желоба и связали их с контроллером не напрямую, а через ПИД-регулятор, который мы отдельно калибровали под теплопроводность именно нашего сплава Ag 999. Это та самая рутина, о которой в брошюрах не пишут. Компания ООО Ганьчжоу Цзиньхуань в своей работе делает упор на исследование и разработку, и их оборудование действительно дает хорошую базовую точность, но финальная доводка всегда ложится на плечи инженеров на месте. Их автоматизированное оборудование для разливки — это отличный каркас, но мясо наращивать приходится самим.
Еще один нюанс — подготовка формы. Казалось бы, тривиально. Но с линейной машиной, где цикл заливки-охлаждения-выбивки замкнут, малейшая нестабильность в нанесении противопригарного покрытия или его просушке ведет к налипанию металла. У нас был случай, когда смена недосушила форму, и на третьем цикле серебро начало задирать графитовую вставку. Остановка, чистка, простой. И это не недостаток машины, а как раз область, где ее преимущество — высокий темп — становится риском. Нужна абсолютная дисциплина в подготовительных операциях.
Экономика процесса: что считают, а что упускают
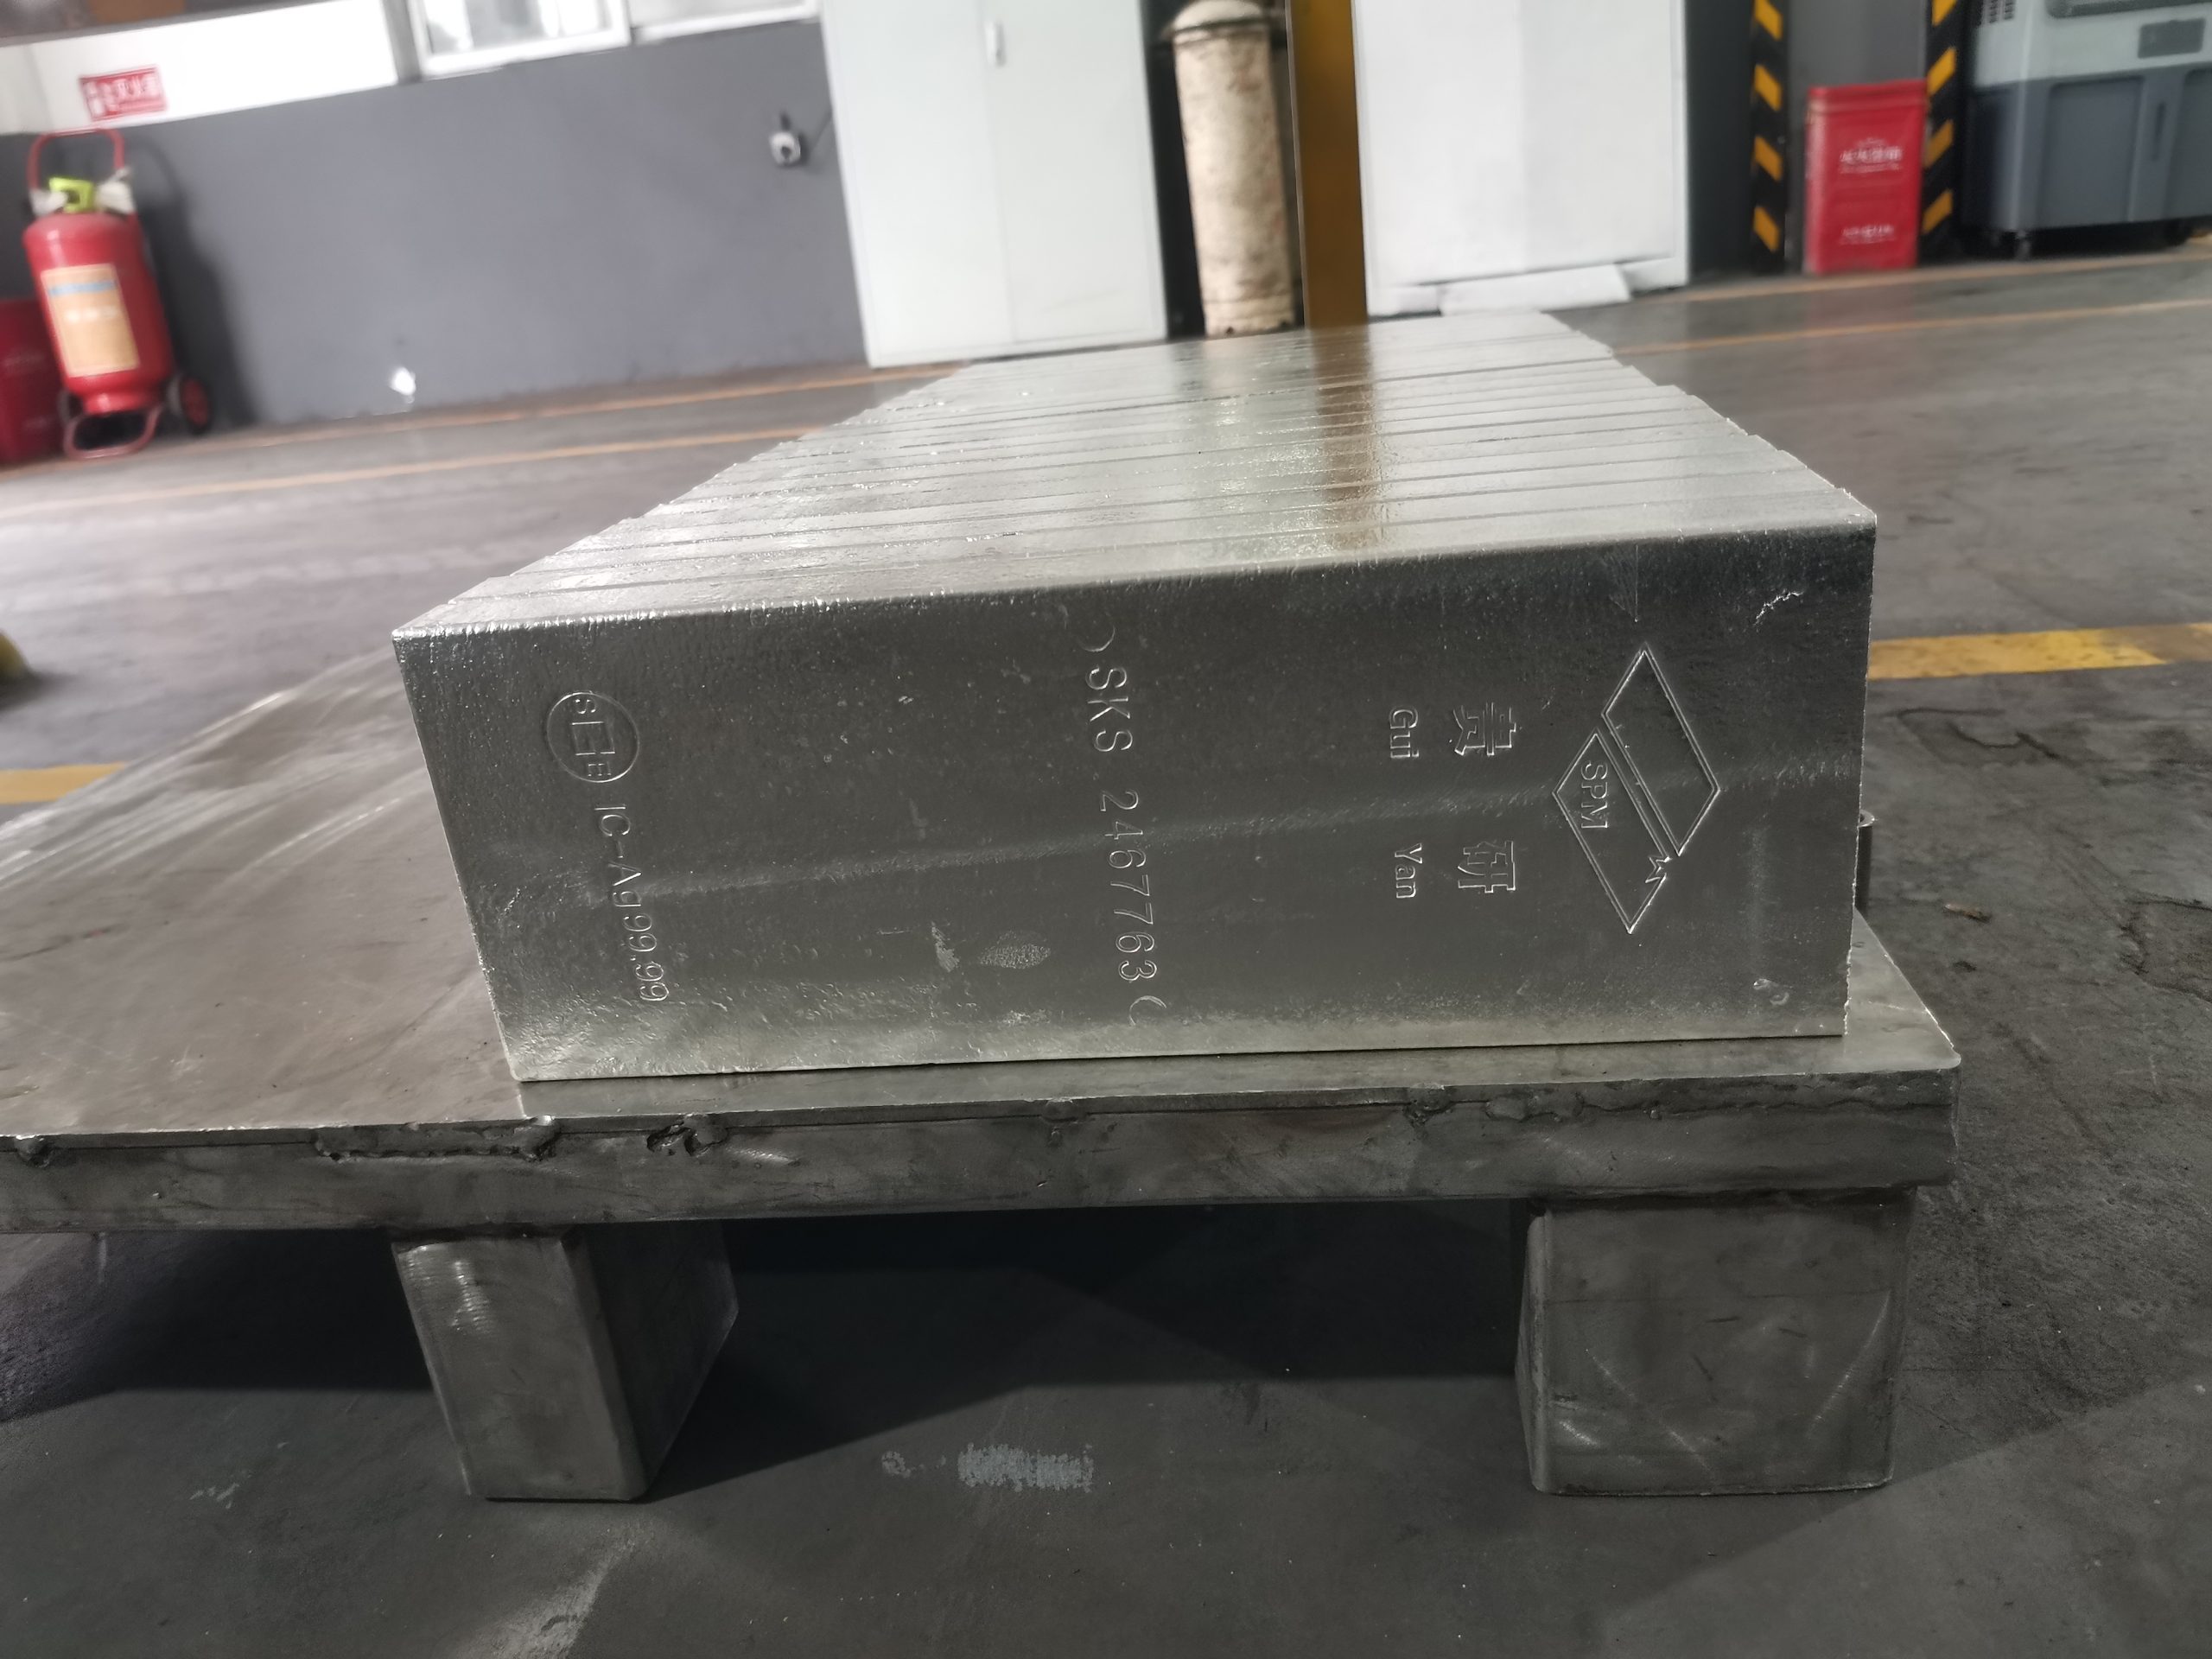
Говоря об инновациях, все считают окупаемость за счет повышения производительности и экономии металла. Да, линейная литьевая машина сокращает потери на угар и литники — это факт. Но главную экономию мы увидели не там. Основной выигрыш пришел со стороны снижения трудозатрат на последующую механическую обработку. Аноды, отлитые с постоянной скоростью и стабильным тепловым полем, имеют минимальную деформацию и более однородную структуру. Это значит, что на фрезеровке торцов или сверловке крепежных отверстий инструмент работает дольше, нет шоковых нагрузок из-за внутренних напряжений в заготовке.
Однако здесь же кроется и ловушка для оптимизаторов. Попытка еще больше ускорить цикл, чтобы выжать из машины больше тонн в смену, почти всегда приводит к росту брака по внутренним несплошностям. Особенно это критично для толстостенных анодов. Мы проводили эксперимент: увеличили скорость движения тележки на 15%. Выход годных упал на 3% из-за появления усадочных раковин в верхней части изложницы, которую не успевал подпитывать прибыток. Вернули скорость назад — брак исчез. Инновация не в скорости, а в нахождении того самого золотого режима, который для каждого сплава и геометрии свой.
Еще один пункт, который часто упускают из виду в расчетах — это стоимость и доступность запчастей. Линейный привод, точные датчики позиционирования, блок управления — все это должно быть сервисируемо. В нашем случае с оборудованием от Цзиньхуань проблем с базовыми компонентами не было, их сервисные инженеры оперативно предоставляли схемы и коды неисправностей. Но был момент, когда вышел из строя специализированный графитовый лоток нестандартной конфигурации. Ждать изготовления и доставки из Китая пришлось бы три недели. Пришлось срочно искать местного производителя, который смог бы по образцу сделать замену из аналогичного материала. Это вопрос не к производителю, а к общей логистике. Настоящая инновационность системы проявляется, когда она может работать с минимальными простоями в условиях реального производства, а не на выставке.
Практические осечки и их решения
Ни одно внедрение не обходится без накладок. Расскажу про одну, довольно поучительную. После месяца успешной работы машина начала давать сбой в цикле выбивки. Сигнал с датчика наличия формы в позиции заливки приходил с перебоями. Первая мысль — датчик загрязнился графитовой пылью. Почистили. Не помогло. Стали смотреть логи контроллера. Оказалось, проблема была не в датчике, а в вибрации. Из-за ослабления крепления одного из опорных роликов тележки, в момент ее резкой остановки для заливки возникала микровибрация, которой хватало, чтобы контакт в разъеме датчика дребезжал. Мелочь? Да. Но на поиск ушло полтора дня простоя. Теперь в наш еженедельный чек-лист входит не только проверка механических узлов на износ, но и подтяжка всех электрических соединений в зоне вибрации.
Другая история связана с качеством исходного сырья. Мы закупали серебро в гранулах, считая, что это идеальный материал для автоматической загрузки в индукционную печь. Однако в одной из партий попались гранулы с повышенным содержанием кислорода. В обычной печи с ручной заливкой это бы заметили по поведению расплава. А здесь, в закрытой системе с автоматическим дозированием, первым признаком стало резкое увеличение пористости на изломах выбитых анодов. Пришлось срочно встраивать в линию портативный газоанализатор для отбора проб расплава прямо из желоба. Это стало нашим ноу-хау. Оборудование, даже самое интеллектуальное, не отменяет необходимости контроля химии процесса. Оно лишь делает последствия ошибок в сырье более масштабными и быстрыми.
И третий момент — кадры. Оператор линейной машины — это уже не просто разливщик. Ему нужно понимать основы механики, чтобы отслеживать износ направляющих, и основы автоматики, чтобы читать коды ошибок на панели. Наш первый оператор, опытный литейщик старой школы, сначала постоянно пытался вмешаться в процесс вручную, отключая автоматику при малейшем отклонении. Потребовалось время, чтобы он начал доверять системе и понял, что его задача — не дергать рычаги, а анализировать данные телеметрии (температуры, скорости) и предупреждать сбои. Это культурный сдвиг.
Взгляд в будущее: куда двигаться?
Итак, инновация ли это? Если говорить о линейной литьевой машине для серебряных анодов как о концепции, то это скорее закономерный этап. Настоящий прорыв будет не в самой механике, а в интеграции. Я вижу будущее в системах, где данные с машины (температуры, скорости, циклы) в реальном времени стекаются в MES-систему и коррелируются с данными о качестве готовых анодов уже на электролизе. Тогда можно будет строить предиктивные модели: например, определенный профиль охлаждения формы на третьей позиции может статистически значимо влиять на скорость растворения анода в конкретной ванне.
Производители, такие как ООО Ганьчжоу Цзиньхуань Заливочное Оборудование, уже движутся в эту сторону. На их сайте заявлено владение ключевыми технологиями, и следующей логичной ступенью будет предложение не просто железа, а цифрового двойника процесса литья. Чтобы еще до покупки заказчик мог виртуально прогнать свою шихту и геометрию, и получить прогноз по возможным дефектам и оптимальным режимам. Это снимет львиную долю проблем с запуском.
Но для нас, производственников, главный вопрос останется прежним: надежность и ремонтопригодность. Самый инновационный узел бесполезен, если для его замены нужно останавливать линию на месяц. Поэтому, выбирая оборудование, мы всегда смотрим на модульность конструкции. Хорошо, если тот же привод тележки или блок управления можно заменить на аналогичный от другого производителя, не переписывая всю логику. Унификация — вот скрытая инновация, которая ценится в цеху больше, чем красивые графики на сенсорном экране.
Заключительные штрихи
Подводя черту, хочу сказать, что разговор об инновациях в литье серебряных анодов часто ведется в отрыве от контекста. Нельзя купить прогресс в виде станка. Можно купить инструмент, потенциал которого раскроется только через кропотливую работу по его адаптации, через набитые шишки и найденные обходные пути. Наш опыт с линейной машиной — тому подтверждение.
Она не сделала процесс безлюдным и не идеальным. Но она сделала его управляемым и предсказуемым. Раньше качество анода сильно зависело от чутья мастера. Теперь оно зависит от стабильности сотни параметров, которые можно измерить, записать и скорректировать. В этом, пожалуй, и есть главная ценность: переход от искусства к ремеслу, а от ремесла — к технологическому процессу. Это и есть настоящая, негромкая инновация, которая происходит не на страницах каталогов, а здесь, в цеху, среди запаха горячего металла и графита.
И если вы рассматриваете такой шаг, готовьтесь не к празднику запуска, а к длительной фазе притирки. Ищите поставщика, который понимает это и готов быть партнером в этой фазе, а не просто продавцом железа. Как, в свое время, для нас таким партнером стала компания Цзиньхуань, чьи инженеры были на связи даже после окончания гарантии, когда мы решали те самые нестандартные проблемы с вибрацией и сырьем. В конечном счете, именно это и решает, станет ли машина в вашем цеху инновацией или просто очень дорогой пресс-папье.