
Штабелеукладчик-питатель: инновации и эксплуатация?
2026-02-21
содержание
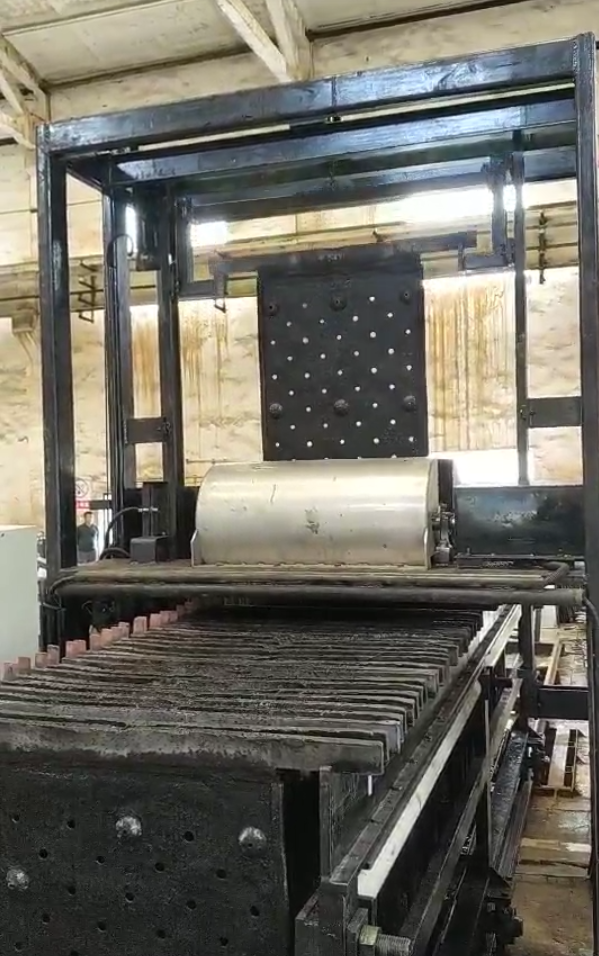
Если честно, когда слышишь ?штабелеукладчик-питатель?, первое, что приходит в голову — это просто ещё один кусок железа в цепочке подачи. Но на деле, именно на этом узле часто ломается вся логистика сырья. Многие думают, что главное — грузить и перемещать, а нюансы работы в агрессивной среде, с тем же горячим или абразивным концентратом, остаются за кадром. Вот с этого, пожалуй, и начну.
Не ?просто транспортер?: где кроется подвох
Основная ошибка — рассматривать его изолированно. Штабелеукладчик-питатель — это связующее звено между складом и технологической линией. Если на стадии проектирования не заложить параметры материала (влажность, гранулометрия, температура), потом будут постоянные пробки. Помню случай на одном из комбинатов: взяли стандартную модель для усреднения руды, а материал оказался с повышенной липкостью. В итоге — постоянное налипание на ленты и скребки, простои, ручная очистка. Инновации тут начинаются не с ?умных? датчиков, а с банального правильного техзадания.
Ещё один момент — ресурс узлов. Особенно цепных передач и приёмных лотков. Когда идёт непрерывная подача, скажем, кокса или агломерата, ударная нагрузка колоссальная. Некоторые производители экономят на толщине стали или на качестве наплавки в зонах истирания. Через полгода эксплуатации вместо плавной подачи начинается бесконечная сварка и латание дыр. Это не инновации, а головная боль.
Поэтому первое правило: специфика материала диктует конструкцию. Не бывает универсальных решений. Если речь идёт о литейных производствах и подаче шихты, то тут уже нужен совсем другой подход, с учётом мелкой фракции и пылеобразования. Кстати, видел интересные наработки по аспирации в зоне загрузки у некоторых специализированных фирм.
?Умные? системы: необходимость или маркетинг?
Сейчас все говорят про интеллектуальное оборудование. Датчики износа, контроль вибрации, прогнозная аналитика. Вопрос — насколько это жизнеспособно в условиях цеха, где есть вибрация, пыль, перепады температур. Ставили мы как-то систему мониторинга на штабелеукладчик-питатель для подачи известняка. Датчики забились пылью за месяц. Данные шли с сильными искажениями. Пришлось разрабатывать индивидуальные пылезащитные кожухи, по сути, дорабатывать готовое ?инновационное? решение под реальные условия.
Но есть и удачный опыт. Когда автоматика действительно решает задачу. Например, интеграция с системой учёта сырья. Питатель не просто подаёт, а дозирует по весу, и данные в реальном времени идут в ERP-систему. Это даёт реальную экономию и контроль перерасхода. Главное — чтобы софт был стабильным и не ?зависал? от перегрузок в сети цеха. Тут уже требуется тесная работа не только с механиками, но и с IT-специалистами.
Поэтому моё мнение: инновации в автоматизации должны быть модульными и ремонтопригодными на месте. Нельзя привозить ?чёрный ящик?, который при поломке останавливает линию на неделю в ожидании инженера из-за границы. Лучше менее ?навороченная?, но понятная и обслуживаемая локальными специалистами система.
Реальный кейс: адаптация под литейное производство
Хочу привести пример, который хорошо показывает связь между специализированным оборудованием и питающими системами. Не так давно изучали вопрос автоматизации подачи шихты в литейный цех. Столкнулись с тем, что стандартные питатели не справлялись с разнофракционной смесью — были сегрегация материала и неравномерная подача в плавильную печь.
В процессе поиска решений наткнулся на сайт ООО ?Ганьчжоу Цзиньхуань Заливочное Оборудование? (https://www.jhcasts.com). Эта компания как раз специализируется на высокотехнологичном оборудовании для цветной металлургии, включая автоматизированные и интеллектуальные системы разливки. Хотя их профиль — именно разливка, но понимание тонкостей работы с расплавами и сыпучими материалами у них глубокое. Их инженеры дали несколько ценных советов по конструкции лотков и скорости подачи для минимизации расслоения материала.
Это к слову о том, что решения часто лежат на стыке смежных областей. Компания, которая глубоко понимает процесс разливки, владеет ключевыми технологиями в своей нише, может дать неочевидную подсказку для смежного узла, того же питателя. Мы в итоге не стали покупать у них оборудование (оно не совсем по нашему профилю), но их рекомендации помогли нам доработать узел подачи с помощью местного машиностроительного завода. Получилось надёжно и в разы дешевле готового импортного комплекса.
Эксплуатация: культура обслуживания как фактор успеха
Самый совершенный штабелеукладчик-питатель можно угробить за квартал неправильной эксплуатацией. Тут история не про инновации, а про дисциплину. График смазки, контроль натяжения цепей, регулярная очистка от просыпа — это база. Но как часто её игнорируют! Особенно в условиях авралов, когда главное — выдать план.
Внедряли мы как-то новую систему с централизованной смазкой. Казалось бы, облегчили жизнь персоналу. Но механики, привыкшие ?на глазок? мазать старым шприцем, не доверяли автоматике. Отключали её, считали ненужной сложностью. Пришлось проводить не просто инструктаж, а полноценные практические показы, как эта система продлевает жизнь подшипникам в разы. Менять нужно не только железо, но и подходы в головах.
Ещё один важный момент — наличие понятных и подробных инструкций на русском языке, с фотографиями и схемами узлов. Часто идёт оборудование с переводом ?с китайского на английский Google Translate?. В итоге никто ничего не понимает. Работа с поставщиком, который готов предоставить качественную техническую документацию и оперативные консультации, — это уже половина успеха в эксплуатации.
Взгляд вперёд: что будет действительно востребовано
Если говорить о тенденциях, то, на мой взгляд, будущее не за тотальной роботизацией, а за гибкостью и ремонтопригодностью. Нужны модульные конструкции, где можно быстро заменить изношенный узел, а не разбирать пол-агрегата. Нужны материалы с повышенной износостойкостью для конкретных типов сырья. И нужна простая, но надёжная система диагностики, которая не боится цеховых условий.
Очень перспективным вижу направление гибридных решений. Например, комбинация механического штабелеукладчика с системой пневмоподачи на финальном участке для особо сложных материалов. Это снижает износ и повышает точность дозировки. Но такие решения требуют индивидуального проектирования, готовности инженеров думать, а не просто продавать каталог.
В итоге, возвращаясь к заголовку. Инновации в области штабелеукладчиков-питателей — это не про гаджеты и сенсоры. Это про глубокое понимание технологического процесса, про конструкторскую смекалку, про качественные материалы и — что крайне важно — про выстраивание правильных процессов эксплуатации. Самое лучшее оборудование — это то, которое решает конкретную задачу конкретного производства, а не то, у которого больше всего наклеек с надписью ?smart?.