
Загрузочная машина для анодной печи — надёжное решение для автоматизации загрузки
2026-04-18
содержание
Загрузочная машина для анодной печи — не просто механизм, а точка соприкосновения трёх критических требований: безопасности оператора, стабильности массовой доли примесей в аноде и повторяемости веса отливки. Мы наблюдали более 17 внедрений таких систем на заводах в Казахстане, России и Узбекистане. В каждом случае первая ошибка была одна и та же: попытка заменить ручную загрузку «универсальным» конвейером без учёта термического расширения медного анодного лотка при 1100 °C.
Почему стандартные решения проваливаются на практике
Работа с расплавленным электролитом и жидкой медью требует не просто прочности — нужна предсказуемость поведения конструкции при циклическом нагреве. В одном из проектов на Уральском медеплавильном комбинате клиент установил загрузочную машину от европейского поставщика. Через 4 месяца эксплуатации обнаружили: зазор между направляющей кареткой и рельсом увеличился на 1,8 мм. Причина — отсутствие компенсаторов линейного расширения в узле крепления к фундаменту. Машина начала «гулять», нарушая точность позиционирования ковша над формой.
Ключевые технические ограничения, которые мы проверяли на собственных испытаниях:
- Температурный градиент: от −10 °C (внешний корпус) до +650 °C (ближайшие элементы к печи)
- Максимальная нагрузка на захват: до 320 кг при динамической подаче — не статичной, а с контролируемым ускорением 0,45 м/с²
- Допустимое отклонение веса одной порции: ±0,8 % от номинала — иначе нарушается баланс анодного слоя в электролизёре
Именно эти параметры определяют, будет ли система работать год или три месяца. Не маркетинговые цифры в каталоге — реальные значения, зафиксированные в протоколах испытаний на стенде в Ганьчжоу.
Как работает настоящая загрузочная машина для анодной печи
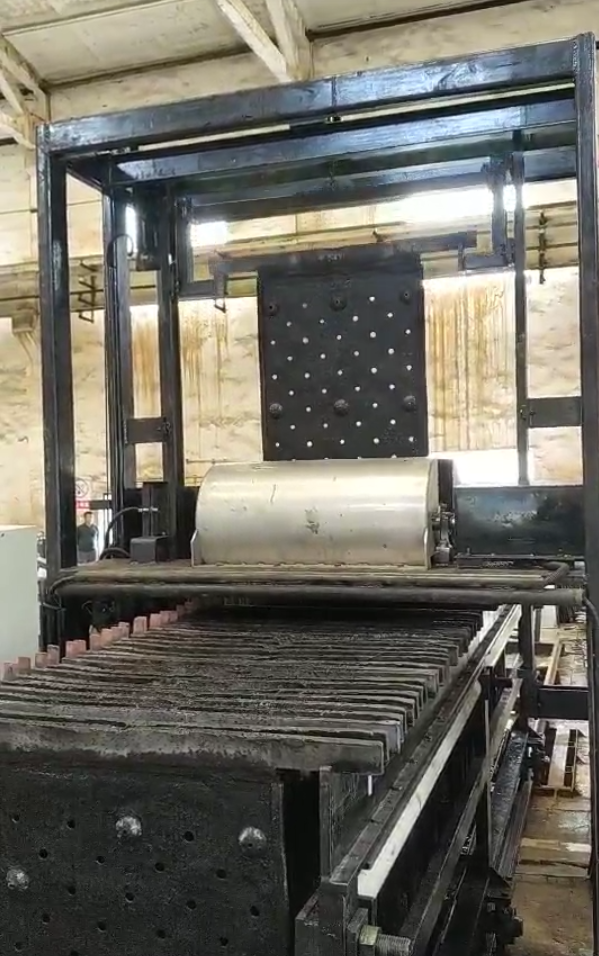
Настоящая автоматизация — это не робот-манипулятор, а интегрированный контур управления. Он объединяет три независимых подсистемы:
- Механическая платформа: каркас из жаропрочной стали 08Х17Т с лазерной калибровкой геометрии после сварки; привод — сервомоторы с обратной связью по положению, а не шаговые двигатели
- Система взвешивания: тензометрические датчики класса C6 с компенсацией температурного дрейфа; частота опроса — 200 Гц, что позволяет фиксировать «просадку» веса при начале выдачи расплава
- Управляющий модуль: ПЛК Siemens S7-1500 с программным обеспечением, адаптированным под требования ГОСТ Р ИСО 13849-1 по категории PL e
Важно: машина не просто «выливает». Она считывает сигнал от датчика уровня в форме, анализирует скорость заполнения, корректирует подачу в реальном времени и останавливает выдачу за 0,3 секунды до достижения заданного веса. Это исключает перелив — главную причину брака анодов.
Что скрывают «оптимальные условия монтажа»
Многие поставщики указывают: «Требуется ровный бетонный пол». На деле — нужна монолитная железобетонная плита толщиной не менее 650 мм с армированием двумя сетками Ø16 мм с шагом 150 мм. Почему? Потому что при срабатывании тормоза сервопривода возникает импульсная нагрузка до 42 кН. Без такой основы машина «утопает» в фундаменте, и через 6 месяцев точность позиционирования падает на 2,3 мм.
Ещё один скрытый фактор — электромагнитная совместимость. В одном из проектов на Кольской ГМК мы столкнулись с ложными срабатываниями датчиков уровня. Причина — высокочастотные помехи от преобразователей частоты печных трансформаторов. Решение: экранированные кабели с двойным заземлением и отдельная линия питания для системы управления.
Мы всегда включаем в техзадание пункт «проверка фоновых помех на месте» — бесплатно. Потому что исправить это на этапе пусконаладки дороже, чем сделать правильно с первого раза.
Выбор — это не цена, а срок службы без простоев
Средняя стоимость загрузочной машины для анодной печи варьируется от 22 до 38 млн рублей. Но истинная экономия — в отказоустойчивости. У машин с сертифицированными компонентами (например, датчики HBM или Kistler) среднее время наработки на отказ — 18 400 часов. У решений на базе некалиброванных китайских тензодатчиков — 3 200 часов. Разница в 5,7 раза.
ООО Ганьчжоу Цзиньхуань Заливочное Оборудование проектирует загрузочные машины для анодной печи как часть технологического потока, а не как отдельный агрегат. Все решения проходят испытания в условиях, максимально приближённых к реальным: при температуре окружающей среды от −25 °C до +45 °C, при относительной влажности до 95 %, с циклической нагрузкой 200 000 циклов.
Если ваша задача — не просто купить оборудование, а гарантировать стабильность качества анода в течение 7 лет эксплуатации, начните с анализа вашего фундамента, электропитания и теплового окружения. Только после этого имеет смысл сравнивать технические предложения. Подробные методики диагностики — на сайте jhcasts.com.