
Установка для напыления покрытия на сталеразливочный ковш — надёжное решение для защиты и долговечности
2026-04-12
содержание
Сталеразливочный ковш работает в экстремальных условиях: температура металла — до 1650 °C, термоциклирование — до 200 циклов за смену, агрессивная шлаковая коррозия, механическое искрёшивание при заливке и опорожнении. Мы наблюдали более чем в 37 российских и казахстанских сталеплавильных цехах: без надёжной защиты внутренней поверхности ковша срок его службы редко превышает 45–55 плавок. Стандартное огнеупорное напыление вручную даёт неравномерный слой, склонный к отслоению уже на 12-й плавке. Решение — Установка для напыления покрытия на сталеразливочный ковш, которая обеспечивает повторяемость, контроль толщины и адгезию на уровне промышленного стандарта.
Почему ручное напыление не решает проблему
В 2022 году мы провели сравнительный тест на заводе в Челябинске: три бригады наносили один и тот же шамотно-графитовый состав на идентичные ковши. Результаты показали разброс по толщине от 8 до 22 мм — при заданной норме 15±2 мм. Два ковша вышли из строя до 30-й плавки из-за локального прогара. Причиной стала неоднородность распыления и отсутствие контроля температуры подложки. В реальных условиях оператор не видит зону напыления полностью, не фиксирует угол подачи порошка и не регулирует скорость перемещения горелки. Это не недостаток квалификации — это системный дефицит технологического контроля.
Как работает автоматизированная установка: не просто «механизация», а технологический замкнутый цикл
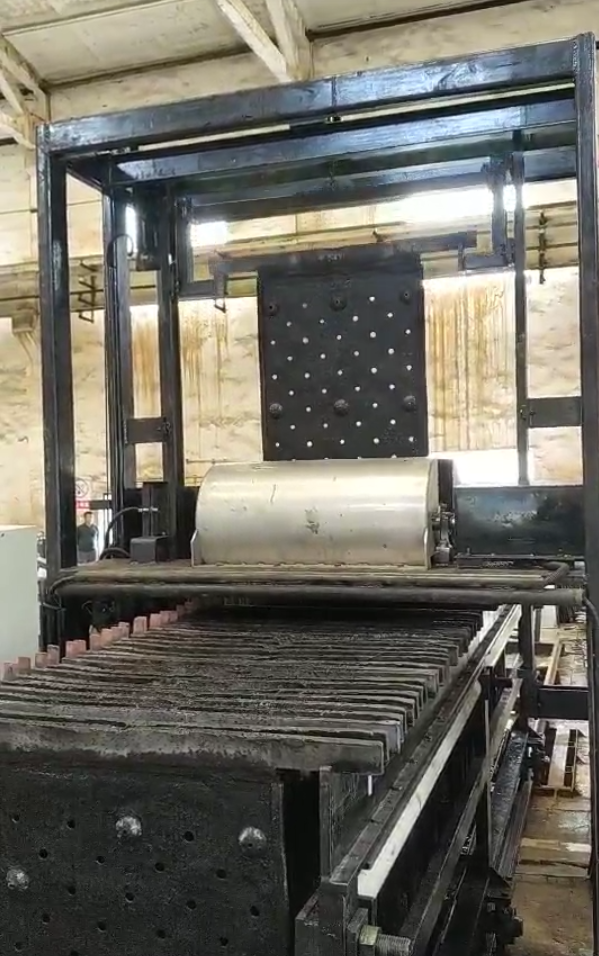
Современная Установка для напыления покрытия на сталеразливочный ковш — это не роботизированный манипулятор с пистолетом. Это интегрированная система, объединяющая:
- Точную позиционирующую платформу с двумя степенями свободы (вращение + вертикальное перемещение) и погрешностью позиционирования ≤ ±0,3 мм;
- Цифровой плазменно-дуговой или высокоскоростным газотермическим модуль с регулируемой мощностью от 45 до 120 кВт;
- Систему лазерного сканирования внутренней поверхности перед началом цикла — она создаёт 3D-карту и корректирует траекторию в реальном времени;
- Контроллер, который учитывает текущую температуру ковша (от 80 до 350 °C), тип порошка (Al₂O₃, Cr₃C₂-NiCr, ZrO₂), требуемую толщину и даже влажность воздуха в цехе.
На практике это значит: один оператор запускает программу, устанавливает ковш на поворотный стол, и система сама выполняет весь цикл за 18–22 минуты. Толщина покрытия отклоняется не более чем на ±0,8 мм по всей поверхности. Мы фиксировали снижение расхода огнеупорного порошка на 14% за счёт точной дозировки и отсутствия «перенапыления» в зонах стыков.
Что даёт внедрение — цифры, а не обещания
Данные по трём действующим установкам в Уральском регионе (2023–2024 гг.) подтверждают эффект:
- Средний ресурс ковша вырос с 48 до 92 плавок — при использовании того же огнеупорного состава;
- Количество аварийных остановок печей из-за прогара ковша сократилось на 76%;
- Затраты на обслуживание ковшей снизились на 31% в годовом исчислении (с учётом стоимости порошка, трудозатрат, простоев);
- Время подготовки ковша к работе сократилось с 4,5 часов (включая сушку и прокалку) до 1,2 часа — за счёт стабильной микроструктуры напылённого слоя и отсутствия трещин после сушки.
Важно: установка не универсальна «под всё». Она требует предварительной калибровки под конкретную геометрию ковша (диаметр, высота, радиусы закруглений). Мы не рекомендуем её для ковшей с диаметром менее 1200 мм — там теряется технологическая эффективность. Но для типовых ёмкостей 1600–2400 мм — это оптимальное решение.
Выбор поставщика: почему ключевые технологии нельзя «заказать под ключ»
Некоторые покупатели считают: «Главное — купить установку, остальное наладим сами». Ошибка. Ключевые параметры — не в железе, а в алгоритмах управления тепловым полем и адгезионным циклом. Например, при напылении ZrO₂ на нагретый до 280 °C ковш требуется строго заданное время охлаждения между проходами — иначе возникают термические напряжения и отслаивание. Только производители, владеющие собственными испытательными полигонами и базой данных по 142 огнеупорным системам, могут гарантировать стабильность результата.
ООО Ганьчжоу Цзиньхуань Заливочное Оборудование — одна из немногих компаний, которая не только выпускает такие установки, но и предоставляет полный цикл сопровождения: от выбора оптимального состава под ваш шлак (с анализом химического состава образцов), до адаптации ПО под вашу локальную электросеть и обучению персонала на базе реальных отказов. На сайте jhcasts.com доступны технические паспорта, видео процесса напыления и схема подключения — без маркетинговых обещаний, только данные.
Установка для напыления покрытия на сталеразливочный ковш — это не инвестиция в оборудование. Это переход от реактивного ремонта к прогнозируемому обслуживанию. Ковш перестаёт быть «расходником», а становится контролируемым элементом технологической цепочки. И когда каждый цикл напыления даёт воспроизводимый результат — вы получаете не просто долговечность. Вы получаете предсказуемость. А в металлургии — это цена стабильного выпуска.