Преимущества полностью автоматической однодисковой машины?
2026-01-17
содержание
Когда слышишь ?полностью автоматическая однодисковая машина?, многие сразу думают о дорогущем и сложном импортном оборудовании, которое только для гигантов отрасли. Это, знаете ли, распространённое заблуждение. На деле, суть не в сложности, а в целесообразности. Я много лет работал с разными системами разливки, от простейших ручных до полуавтоматов, и наблюдал эволюцию. Ключевой момент, который часто упускают — это не просто замена физического труда, а кардинальное изменение процесса в целом, от подготовки до получения слитка. Давайте разбираться без глянца.
От ?железа? к процессу: что на самом деле меняет автоматизация
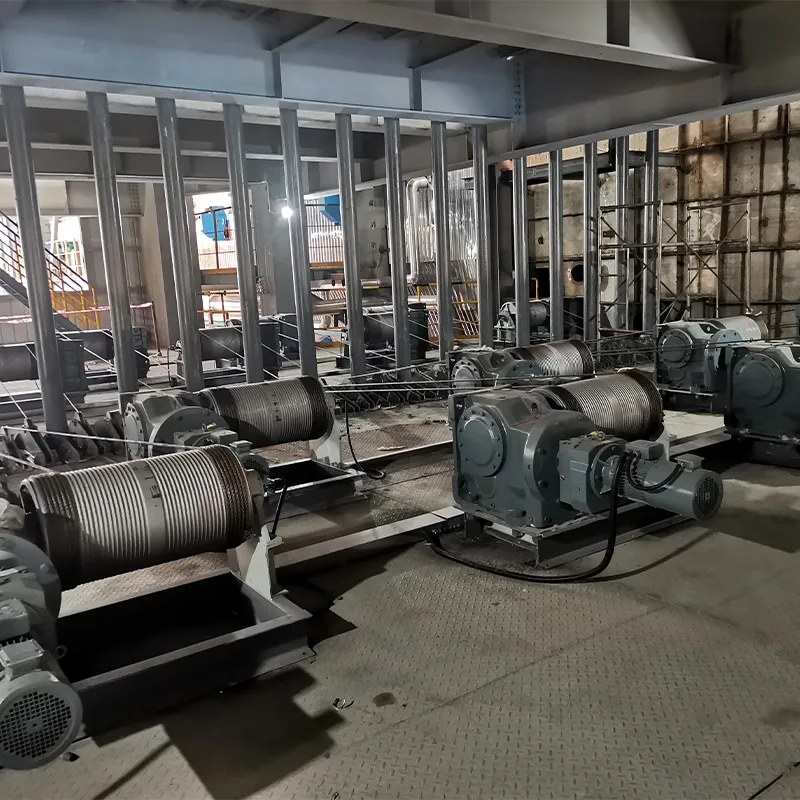
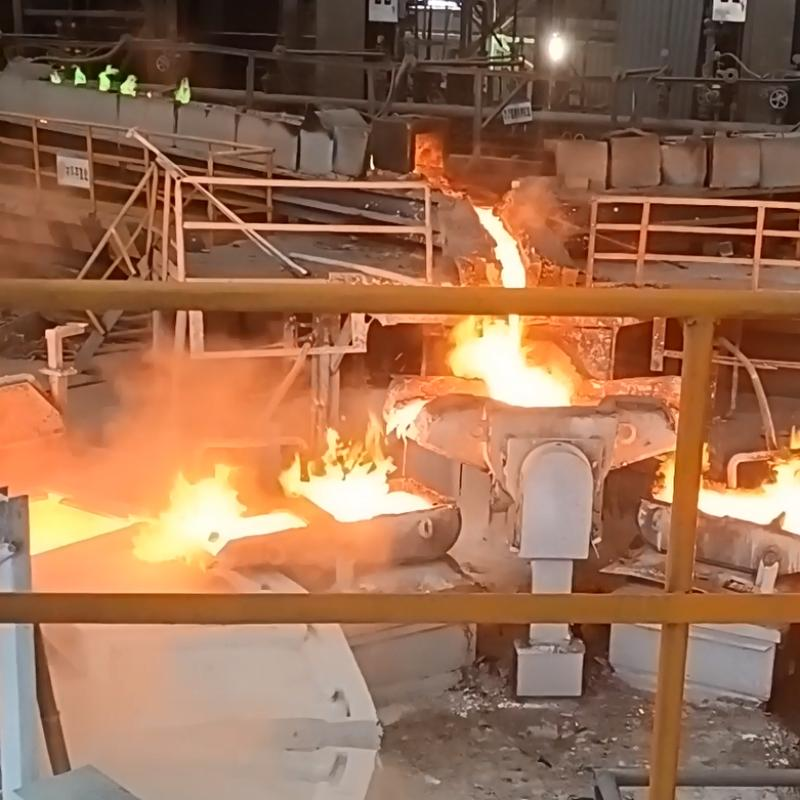
Раньше, когда говорили про автоматизацию, фокус был на механизмах: вот сервопривод, вот датчик позиции. Сейчас же всё упирается в управление процессом. Полностью автоматическая однодисковая машина — это, по сути, замкнутая система. Она не просто льёт металл по заданной траектории. Она в реальном времени учитывает температуру металла в ковше (или миксере), скорость вращения диска, условия охлаждения в кристаллизаторе. Это позволяет добиться стабильности, о которой при ручном управлении можно только мечтать.
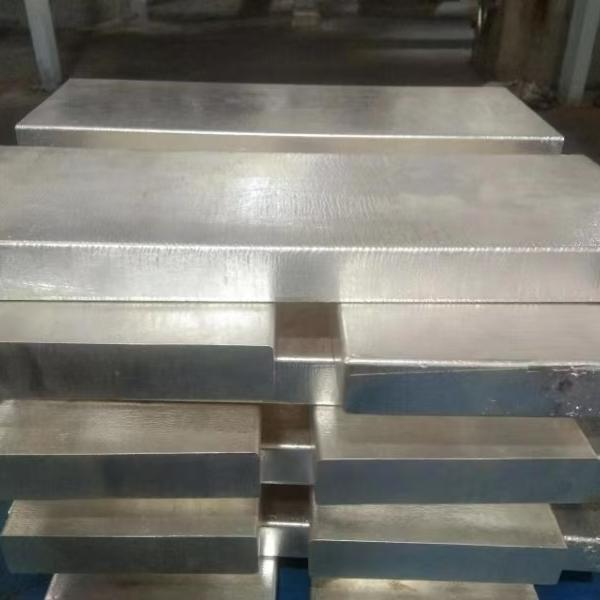
Приведу пример из практики. На одном из старых производств пытались модернизировать полуавтомат, добавив автоматический привод на подъём ковша. Казалось бы, логично. Но проблема осталась: оператор эмпирически определял момент начала и конца розлива для каждого слитка, исходя из ?на глазок? и опыта. Результат — разброс по массе слитков до 5-7%, что критично для последующего проката. Полноценный автомат с весовой системой и обратной связью свел этот разброс к 0.5-1%. Экономия металла только за счёт снижения обрези окупила часть затрат за год.
И вот здесь важный нюанс: автоматизация — это не ?поставил и забыл?. Это требует перестройки мышления всего техперсонала. Инженеры должны понимать логику работы алгоритмов, а не только устройство гидравлики. С этим бывают сложности, и иногда проще вернуться к ручному режиму ?на всякий случай?, что убивает всю эффективность. Видел такие ситуации.
Ключевые узлы и ?где собака зарыта?
Если говорить о конкретике, то сердце такой машины — система управления разливкой (СУР). Не тот промышленный компьютер, который все видят, а именно алгоритмы. Хорошая СУР должна иметь адаптивные настройки под разные марки сплавов. Например, для алюминиевых сплавов с кремнием и для магниевых сплавов — абсолютно разные кривые охлаждения и скорости подачи. Многие недорогие комплексы этого не учитывают, предлагая универсальный шаблон, отчего потом страдает качество поверхности слитка.
Второй критический узел — механизм поворота диска и точность позиционирования кристаллизаторов. Люфт даже в полмиллиметра на большом радиусе приводит к смещению струи и неравномерному заполнению. Ремонтировать это в полевых условиях — адская работа. Поэтому при выборе смотрите не на толщину металла рамы (хотя и это важно), а на тип привода и систему обратной связи по положению. Предпочтительнее прецизионные сервомоторы с энкодерами, а не гидравлика с клапанами.
И третье — система смазки и охлаждения кристаллизаторов. Казалось бы, мелочь. Но именно здесь часто случаются внеплановые простои. Автоматика должна не только подавать смазку, но и контролировать её расход, температуру, давление. Забился один форсунок — и пошёл брак ?наплывом? или раковинами. В современных машинах встраивают простые системы диагностики, которые предупреждают об этом. Очень полезная опция, которая экономит нервы и металл.
Экономика: где считают прибыль, а где убытки
Первая и очевидная статья экономии — сокращение персонала. Но я бы не ставил её на первое место. Основная экономия — в снижении брака и повышении выхода годного. При ручной или полуавтоматической разливке человеческий фактор вносит значительные колебания. Особенно к концу смены. Автомат работает стабильно 24/7, если обеспечить бесперебойную подачу металла. Это даёт прирост в 3-5% к выходу продукции, что на крупном объёме — огромные деньги.
Вторая статья — расходные материалы. Автоматическая система дозирования смазки и охлаждающей воды тратит ровно столько, сколько нужно по технологии, без перерасхода. Кроме того, увеличивается стойкость самих кристаллизаторов, потому что тепловые режимы соблюдаются строже. Их ресурс может вырасти на 15-20%.
Третье, менее очевидное — энергопотребление. Оптимизированный цикл работы, без простоев на ?подгонку? и ручные манипуляции, потребляет меньше электроэнергии на тонну готового слитка. Плюс, современные приводы с рекуперацией энергии (если такие стоят) дают дополнительный эффект. В итоге, срок окупаемости качественной полностью автоматической машины при интенсивной работе может составить 2-3 года, а не 5-7, как многие думают.
Практические ловушки и как их обходить
Ни один проект не обходится без проблем. Самая частая — неготовность инфраструктуры цеха. Автомат требует стабильного напряжения, чистого сжатого воздуха без влаги и масла, подготовленной воды для охлаждения. Часто приходится дополнительно ставить фильтры, осушители, стабилизаторы. Это увеличивает капитальные затраты, но без этого оборудование будет постоянно ?глючить?.
Другая ловушка — программное обеспечение. Поставщик должен предоставить не просто программу, а возможность её тонкой настройки силами ваших технологов. Закрытое ПО, где все параметры ?зашиты? и недоступны — это путь в зависимость. Нужно сразу оговаривать наличие инженерного доступа и обучение. Кстати, некоторые компании, вроде ООО ?Ганьчжоу Цзиньхуань Заливочное Оборудование?, которые специализируются на исследованиях и разработке высокотехнологичного оборудования для цветной металлургии, часто делают на этом акцент — возможность адаптации ПО под конкретные нужды завода. Это важный критерий выбора. Их сайт (https://www.jhcasts.com) можно посмотреть для понимания спектра, там как раз есть информация по автоматизированному и интеллектуальному оборудованию для разливки.
И последнее — обслуживание. Автомат не означает ?необслуживаемый?. Нужен чёткий график профилактики датчиков, проверки механических соединений, калибровки весовых систем. Если этого нет, рано или поздно точность начнёт ?плыть?, и вы получите тот же брак, но с большими затратами на ремонт. Лучше сразу закладывать в штат или договор с поставщиком сервисного инженера, который будет проводить регулярный аудит системы.
Будущее: интеллектуальные системы и интеграция
Сейчас тренд — это даже не автоматизация, а интеллектуализация. Машина перестаёт быть изолированным агрегатом. Она становится частью цифрового контура цеха. Данные по каждой плавке, каждому слитку (температура, скорость, масса) передаются в MES-систему. Это позволяет строить предиктивные модели: например, прогнозировать износ кристаллизатора или рекомендовать параметры разливки для новой марки сплава на основе исторических данных.
На практике это выглядит так: оператор вводит в систему код плавки, а машина сама загружает оптимальный профиль разливки, который технолог утвердил ранее. Риск ошибки сводится к нулю. Более того, система может сама сигнализировать о отклонениях и предлагать корректировки. Это следующий уровень, к которому стоит стремиться. Компании, владеющие ключевыми технологиями в этой области, как раз разрабатывают такие комплексные решения, где оборудование — лишь исполнительное устройство в умной сети.
В итоге, преимущества полностью автоматической однодисковой машины — это не список функций в каталоге. Это синергия точной механики, умного управления и пересмотренного технологического процесса. Да, начальные вложения выше. Но если считать полную стоимость владения с учётом качества, выхода годного и стабильности, то выбор в пользу грамотной автоматизации становится не просто очевидным, а единственно верным для производства, которое хочет оставаться конкурентоспособным. Главное — подходить к внедрению без иллюзий, с пониманием всех подводных камней и готовностью менять процессы, а не просто купить ?волшебный ящик?.