Что такое полностью автоматическая однодисковая двухковшовая машина для разливки анодов?
2026-01-24
содержание
Когда слышишь это название, многие сразу представляют какую-то сложную ?роботизированную руку? или конвейер с кучей датчиков. На деле же, если копнуть, суть часто оказывается проще, а подводных камней — больше. Это не просто агрегат, который взял и залил металл. Речь о системе, где ключевую роль играет синхронизация движения диска и работы двух ковшей в полностью автоматическом цикле — от подачи расплава до выгрузки готовых анодов. И вот здесь начинаются все нюансы, о которых в каталогах обычно умалчивают.
От концепции к железу: как это должно работать в идеале
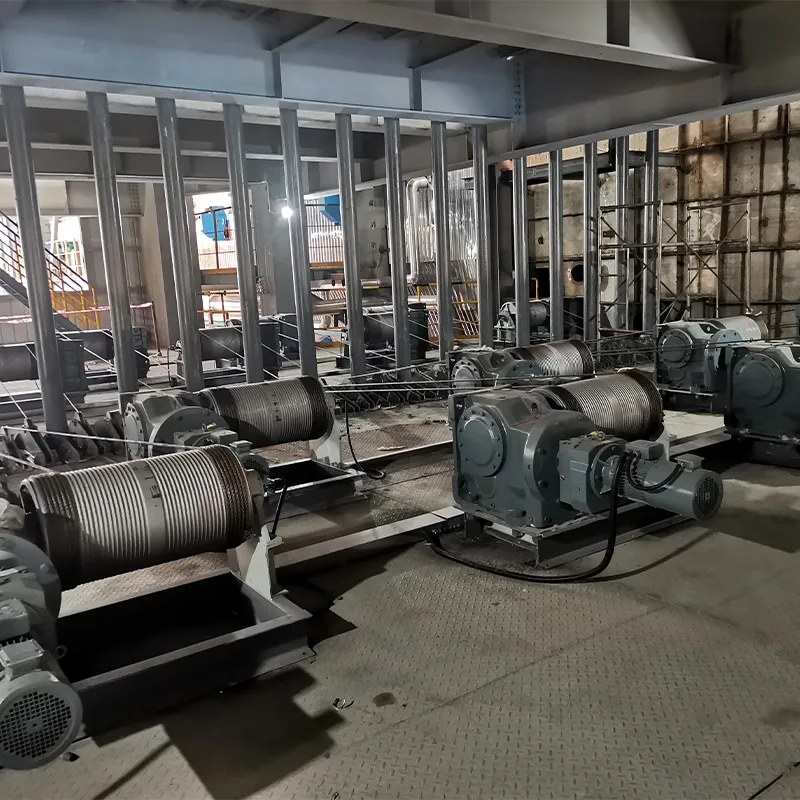
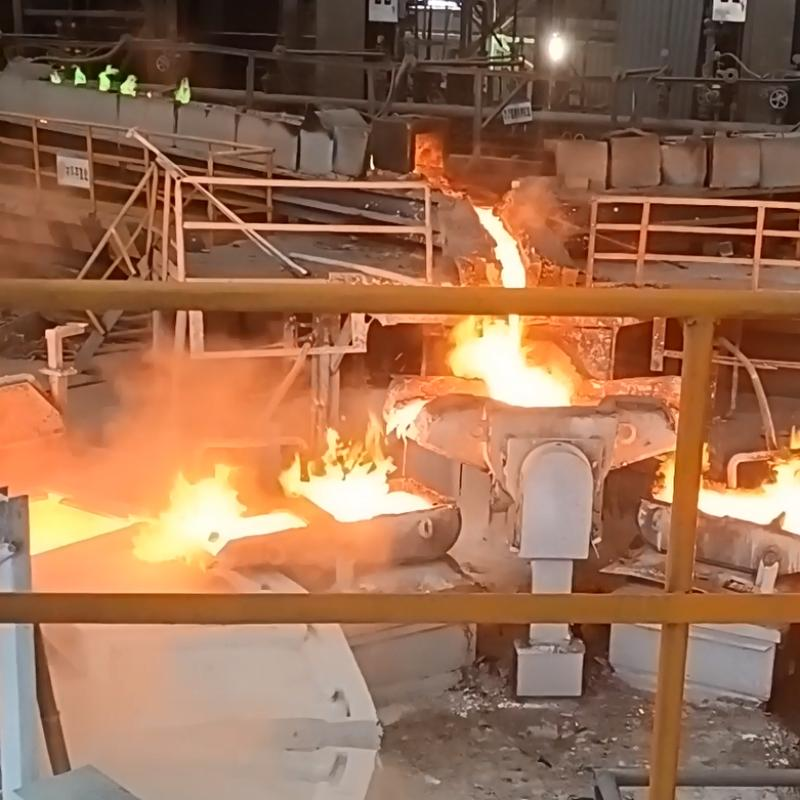
Идея, в принципе, элегантна. Один поворотный диск, на котором закреплены два литейных ковша. Пока один ковш заполняется расплавленным металлом из печи или миксер-ковша, второй в это время находится в позиции разливки по формам. Диск поворачивается на 180 градутов — и операции меняются местами. Полная автоматизация подразумевает, что весь цикл: позиционирование ковша под желоб, дозированная заливка, выдержка, съем шлака (если нужно), поворот, разливка в формы, возврат — управляется программой без участия оператора. В теории это даёт непрерывность процесса и стабильность веса отливки.
Но ?должно? и ?работает? — это, как известно, две большие разницы. Ключевой момент здесь — точность остановки диска. Любой люфт или инерция приводят к тому, что ковш становится не точно под желоб или над формой. Расплав льётся мимо, это и потери, и чудовищная загазованность цеха, и риск аварии. Мы в своё время потратили кучу времени, подбирая комбинацию двигателя и тормозной системы, чтобы найти баланс между скоростью цикла и точностью. Слишком резкий стоп — плеск металла, слишком плавный — теряем секунды, а они в массовом производстве складываются в часы простоя.
Ещё один идеализированный параметр — ?полностью автоматическая?. На бумаге да. На практике же всегда нужен человек для визуального контроля хотя бы уровня металла в раздаточном устройстве или состояния футеровки ковшей. Системы датчиков уровня, особенно для высокотемпературных сплавов с шлаком, — вещь капризная. Их показания могут ?плыть?, и слепая вера автоматике может привести к переливу или недоливу. Поэтому даже на самых продвинутых линиях пост оператора, который может в любой момент перевести систему в полуавтомат, — обязателен. Это не недостаток, это реализм.
Дьявол в деталях: ковши, нагрева и ?мокрый угол?
Сердце машины — это ковши. Двухковшовая схема выбрана не просто для симметрии. Она позволяет решить проблему подготовки ковша к приёму новой порции металла. Пока один ковш разливает, второй, уже пустой, теоретически должен прогреваться. Если он остынет ниже определённой температуры, при следующей заливке будет резкий термический удар по футеровке и возможен выброс брызг. Поэтому в конструкции хороших машин предусмотрены газовые горелки или электрические нагреватели, которые поддерживают температуру пустого ковша в режиме ожидания.
Но и тут есть тонкость. Нагревать надо равномерно, иначе футеровка (обычно огнеупорная масса или плиты) трескается. Видел на одном из старых заводов самодельную установку, где горелка была одна и направлена в одну точку. В итоге ковш ?вело?, он деформировался, и диск начинало клинить. Пришлось переделывать узел подвода тепла, делать кольцевой нагреватель. Это та самая практика, которая в ТТ не впишешь, но без неё машина быстро выйдет из строя.
Отдельная песня — так называемый ?мокрый угол?. Это угол наклона ковша при разливке. Рассчитывается он исходя из текучести конкретного сплава и геометрии формы. Если угол слишком мал, металл льётся тонкой струёй, захватывает воздух и шлак, анод получается с раковинами. Если слишком велик — поток слишком мощный, разбрызгивается, плюс быстрее изнашивается край ковша. Настройка этого угла для каждого типа анода — это почти искусство. В автоматическом режиме его задаёт программа, но изначальные значения должны быть выверены технологом вручную, при пусконаладке. Никакая автоматика не заменит этого опыта.
Автоматика, которая не раздражает: про ПЛК и интерфейсы
Когда говорят ?полностью автоматическая?, часто думают, что там стоит какой-то суперкомпьютер. На деле мозг такой машины — это обычный промышленный программируемый логический контроллер (ПЛК), например, Siemens или Schneider Electric. Его надёжность проверена годами. Весь фокус — в программе, которая в него зашита. Хорошая программа не просто даёт команды ?повернуть? или ?открыть заслонку?. Она имеет адаптивные алгоритмы.
Например, учитывает износ футеровки ковша. Со временем внутренний объём ковша из-за налипаний и эрозии меняется. Программа должна позволять вносить поправочный коэффициент на вес дозы без остановки основной логики. Или другой момент — ?дрожь? при разливке. Если датчик фиксирует вибрацию (скажем, из-за износа подшипника диска), система может автоматически снизить скорость поворота на следующем цикле, чтобы избежать расплёскивания. Это и есть та самая ?интеллектуальность?, за которую платят деньги.
Но самый критичный элемент автоматики с точки зрения оператора — это интерфейс. Он должен быть интуитивным. Не просто экран с сотней кнопок, а чёткая мнемосхема, где цветом показано состояние: ковш на позиции — зелёный, идёт заливка — мигает жёлтый, ошибка — красный. Видел решения, в том числе и от ООО Ганьчжоу Цзиньхуань Заливочное Оборудование (их сайт, кстати, https://www.jhcasts.com — можно глянуть их подход), где на панели выведены не просто цифры температуры, а её график за последний час. Это бесценно для предупреждения проблем. Ведь если график нагрева ковша пошёл вниз, значит, горелка начала сбоить, и можно успеть принять меры до остановки линии.
Где и как это применяется: не только для меди
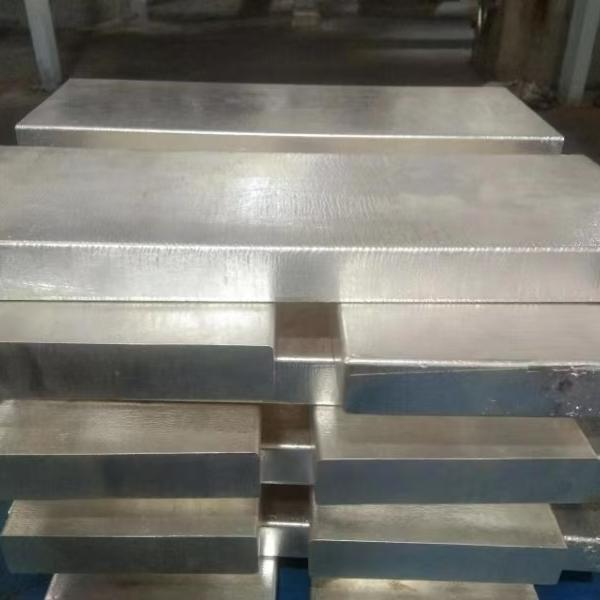
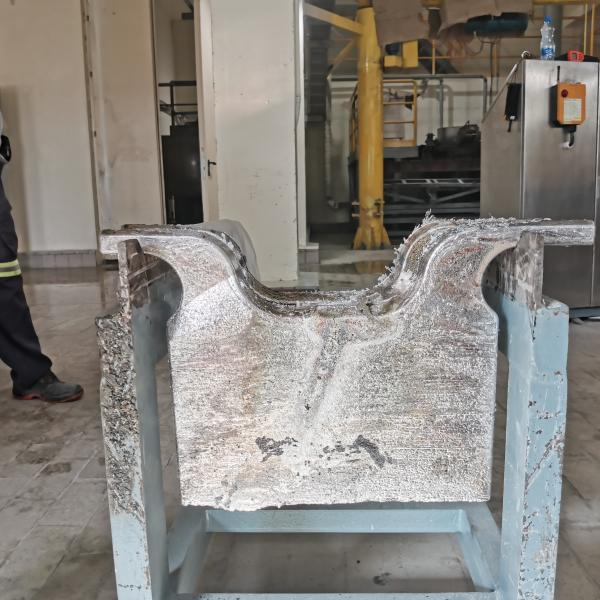
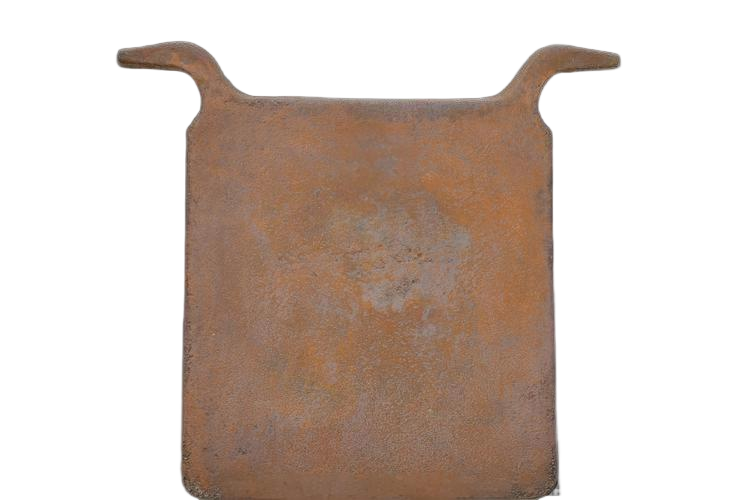
Классика жанра — конечно, разливка медных анодов для электролитического рафинирования. Там требования к геометрии и весу жёсткие. Но подобные машины, особенно от специализированных производителей вроде упомянутой ООО Ганьчжоу Цзиньхуань Заливочное Оборудование, которая как раз фокусируется на высокотехнологичном оборудовании для цветной металлургии, адаптируют и для других металлов — никеля, свинца, цинка и их сплавов.
Основное преимущество именно однодисковой двухковшовой схемы в таких случаях — компактность. Не нужны длинные конвейеры для перемещения ковшей. Всё происходит на площади пары десятков квадратных метров. Это важно для модернизации старых цехов, где пространство ограничено. Мы как-то втискивали такую линию в анодный цех постройки 70-х годов. Самым сложным было не собрать машину, а организовать подвод расплава и отвод готовых анодов в тесноте.
А вот для алюминия такая схема подходит меньше. Там другие температуры, другая текучесть, да и требования к чистоте металла от разливки иные. Чаще используют литейные машины конвейерного типа. Но в нише медных и свинцовых анодов однодисковая машина — это рабочий инструмент, проверенный. Главное — правильно её рассчитать под конкретную производительность (тонн в час) и конкретный типоразмер анодных форм.
Ошибки, которых стоит избегать: уроки из практики
Первая и самая распространённая ошибка при внедрении — попытка сэкономить на системе охлаждения. Не на охлаждении металла, а на охлаждении гидравлики и электроприводов машины. В цехе стоит жара +40 и выше, плюс тепловое излучение от печей. Если поставить слабые кулеры, гидравлика начинает ?плыть?, давление падает, точность позиционирования пропадает. Приходится ставить дополнительные теплообменники, а это уже остановка производства и лишние деньги. Лучше сразу закладывать систему с запасом.
Вторая — недооценка подготовки фундамента. Машина, особенно в рабочем цикле с поворотом заполненных ковшей, создаёт не только статическую, но и динамическую нагрузку с вибрацией. Фундамент должен быть абсолютно жёстким и независимым от других конструкций цеха. Иначе все регулировки сбиваются за неделю. Был случай, когда фундамент сделали ?привязанным? к основанию печи. Вибрации от работы печных вентиляторов передавались на машину, и диск постоянно ?уезжал? на пару миллиметров. Боролись долго, пока не сделали отдельную плиту с демпфирующими прокладками.
И третье — игнорирование ?мелочей? вроде системы смазки направляющих или защиты электрошкафов от пыли. Металлическая пыль в анодном цехе — это проводник. Она забивается в контакты, датчики, что приводит к ложным срабатываниям. Регулярная чистка и продувка сжатым воздухом должны быть прописаны в регламенте с первого дня. Иначе звонки сервисным инженерам, в том числе и из компании-поставщика, будут постоянными. А это простой, который дороже любой экономии на этапе проектирования.
Вместо заключения: так что это такое?
В итоге, возвращаясь к заглавному вопросу, полностью автоматическая однодисковая двухковшовая машина для разливки анодов — это не волшебный черный ящик. Это тщательно сбалансированная механическая система, умная, но не всесильная автоматика и масса практических нюансов, известных только тем, кто её обслуживает и настраивает. Её эффективность упирается в три кита: грамотное проектирование под конкретные условия, качественные компоненты (приводы, ПЛК, огнеупоры) и, как это ни старомодно звучит, внимание к мелочам при монтаже и эксплуатации.
Когда всё сходится, она становится незаметным рабочим органом цеха, тихо и ритмично выдающим тонны качественных анодов. Когда что-то идёт не так — превращается в головную боль. Разница между этими двумя состояниями часто заключается не в цене оборудования, а в глубине проработки деталей на старте и наличии у поставщика не просто каталога, а реального опыта внедрения. Как, например, у тех же ребят из ООО Ганьчжоу Цзиньхуань Заливочное Оборудование, которые не просто продают станок, а занимаются исследованиями, разработкой и, что ключевое, внедрением своих решений. В этом бизнесе бумажные спецификации стоят мало, а вот знание того, как поведёт себя сталь диска после пяти тысяч циклов нагрева-остывания — бесценно.
Поэтому, если рассматриваешь такую машину для своего производства, смотри не на красивые картинки, а на список реализованных проектов, на возможность адаптации под твои формы и твой расплав. И всегда оставляй место для человеческого глаза и ручного дублирующего управления. Полная автоматизация — это цель, но путь к ней лежит через признание того, что некоторые решения всё ещё лучше принимает человек, глядя на поток металла.